En 25 mm aksel som måler 24,990 mm, falt ned i en husboring som måler 25,020 mm, etterlater et gap på 0,030 mm. Ingenting ser feil ut på tegningen, begge deler passerer en rask kaliperkontroll, og likevel avgjør det gapet om monteringen går stille eller rister seg løs etter en måneds produksjon. Skaft- og hulltoleranse er det som setter det gapet eller det grepet, og det er vanligvis det første som er verdt å sjekke på nytt når en ombygging feiler to ganger på samme måte.
Det praktiske svaret er kort. Arbeid i et hullbasert system som H7 med mindre det er en klar grunn til å la være, velg tilpasningsklassen fra belastningsretningen, temperaturforskjellen og monteringsmetoden, bekreft deretter resultatet i tusendeler av en millimeter i stedet for å anta at maskinisten vil lande nøyaktig på nominelt.
Hvordan en aksel- og hulltoleranse skrives
En størrelse som 25 H7 har to separate opplysninger. Bokstaven H fastsetter posisjonen til toleransesonen i forhold til nominell 25 mm. For et hull betyr stor bokstav H at den nedre grensen er nøyaktig på nominell, så sonen går oppover fra 25.000 mm. Tallet 7 bestemmer bredden på den sonen, som kalles toleransegraden. Ved 25 mm tilsvarer IT7 0,021 mm, så et H7-hull kan måle hvor som helst mellom 25 000 mm og 25,021 mm.
En aksel skrevet som 25 h6 følger samme logikk i motsatt retning. Liten bokstav h setter den øvre grensen til nominell, slik at akselen går fra 24.987 mm til 25.000 mm. Ved å endre bokstaven flyttes hele sonen. Endring av tallet endrer bare hvor bred sonen er, og den bredden vokser raskt med nominell størrelse.
Toleransegradsbredder for nominelle størrelser over 18 mm og opptil 30 mm, alle verdier i millimeter, basert på ISO 286. | Toleransegrad | Sonebredde ved 25 mm | Typisk bruk |
| IT6 | 0,013 mm | Presisjonspasninger, lagerseter, fine maskinspindler |
| IT7 | 0,021 mm | Standard hullpasninger, generelle maskinhus |
| IT8 | 0,033 mm | Pressing og lokalisering passer med moderat belastning |
| IT9 | 0,052 mm | Løsgående passformer, dekker på ikke-kritiske ledd |
| IT10 til IT11 | 0,084 til 0,130 mm | Sveisede eller boltede strukturer, sjenerøse klaringer |
Steget fra IT7 til IT9 mer enn dobler det tillatte båndet. Den enkeltklassen skiller ofte en kontrollert presspasning fra en enhet som trenger holdemasse for å holde sammen.
Hullgrunnlag eller akselgrunnlag
ISO 286 lar deg forankre toleransesonen på begge deler. I et hullbasert system forblir hullet ved H og skaftbokstaven endres for å skape passform. I et akselbasert system forblir akselen ved h og hullbokstaven endres.
Hullbasis vinner i de fleste produksjoner fordi hull er vanskeligere å fullføre til størrelse og lettere å måle. En reamer, en borestanginnstilling eller en pluggmåler er dedikert til én nominell diameter, så å holde variasjonen på akselen, som snus og slipes til den størrelsen som er nødvendig, holder verktøykostnadene nede. Akselgrunnlag er fornuftig når en ferdig aksel, for eksempel en slipt spindel eller en kaldtrukket stang, må akseptere flere forskjellige nav, eller når en aksellengde er delt på tvers av en produktfamilie.
Klaring, overgang og interferens passer
Når begge sonene er kjent, er passformen forskjellen mellom dem. Resultatet er et gap, en rekkevidde som krysser null, eller et permanent grep. Tabellen under viser samme 25 mm skjøt med fem skaftbokstaver mot et H7-hull. Negative verdier betyr interferens.
Klaring og interferensområder for et 25 mm H7-hull sammen med vanlige akseltoleranser, verdier i millimeter. | Fit | Type | Klaringsområde | Hvor det passer |
| 25 H7/t6 | Klarering | 0,000 til 0,034 mm | Lokalisering med lett bevegelse, montering for hånd |
| 25 H7/g6 | Klarering | 0,007 til 0,041 mm | Lukk gliden med en oljefilm, spindler og føringer |
| 25 H7/k6 | Overgang | -0,015 til 0,019 mm | Plasseringen passer der nøkler eller dybler bærer dreiemomentet |
| 25 H7/p6 | Interferens | -0,035 til -0,001 mm | Lett press, beholder en bøssing uten fester |
| 25 H7/s6 | Interferens | -0,048 til -0,014 mm | Permanent krafttilpasning, press- eller krympemontering |
Legg merke til at H7/k6 krysser null. Enhver overgangspassform er et spill på størrelsene som faktisk produseres, så det er bare pålitelig når begge deler er målt eller laget under statistisk kontroll. På tvers av et parti på femti busker, gir en overgangspasning vanligvis noen få stramme deler og noen få løse.
Hvorfor lagerseter ikke følger IT-karakterer
Rullelagre kommer ferdige, så deres boring og ytre diameter tolereres av lagerstandarden i stedet for ISO 286. For en 25 mm boring i normal toleranseklasse er boringen nominell eller opp til omtrent 0,010 mm mindre, og den blir aldri overdimensjonert. Den enkle regelen endrer hvordan den sammenkoblede akselen må skrives, fordi en aksel produsert på nøyaktig 25.000 mm allerede er en lett interferens i den boringen.
Tynne seksjonsringer legger til en ny komplikasjon. En presset ring tar geometrien til setet, så et hus som passerer diameterkontrollen, men som bærer 0,010 mm ovalitetsoverføringer som former seg rett inn i løpebanen. På sammenstillinger med høy presisjon betyr rundhet og avsmalning vanligvis mer enn selve diameterbåndet.
Arbeidsregelen er at ringen som roterer i forhold til lastretningen trenger det tettere setet, mens den stasjonære ringen kan løpe løsere. I en vifte med roterende aksel og fast hus betyr det et akselsete rundt k6 eller m6 og et hus rundt H7 eller J7. Snu arrangementet og huset blir den tette siden.
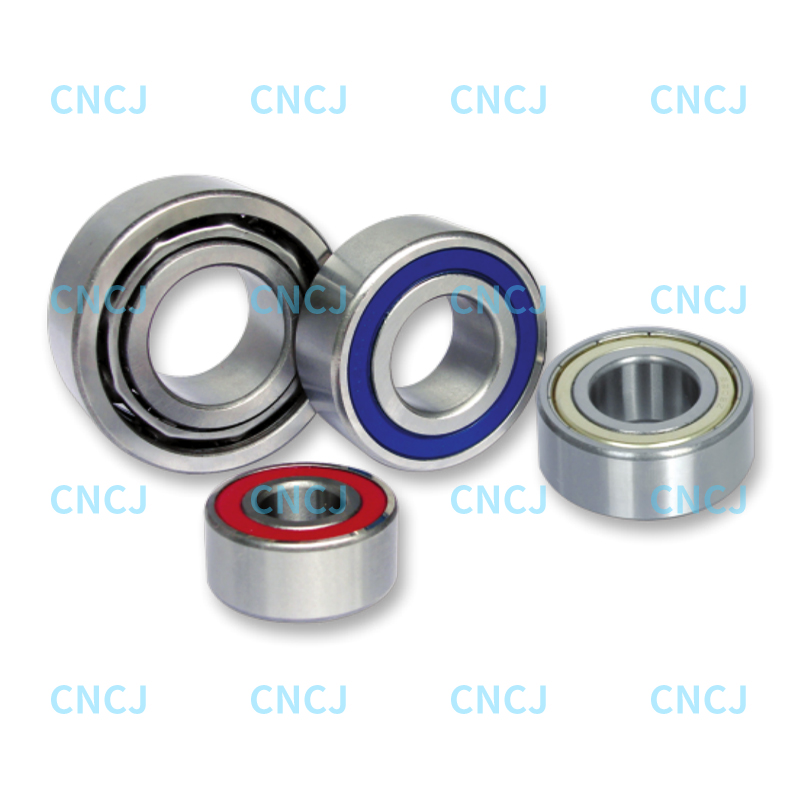 52 og 53-serien dobbeltrads vinkelkontaktlager Disse dobbeltrads vinkelkontaktlagrene er nyttige der passformsklasse og forspenning må balanseres, og bærer kombinerte belastninger med forseglet design og lavfriksjonssmøring. Se produkt →
Passer samhandler også med intern klaring. Et dobbeltrads vinkelkontaktlager med presspasning på begge ringene mister en del av løpeklaringen til den elastiske klemmen, noe som er en grunn til at forspenning og passformsklasse må velges sammen. Vårt notat om velge forspenning for 52 og 53 serie lagre går gjennom den samme avveiningen fra peilingssiden.
Ting som overstyrer tegningen
Temperatur
Stål vokser omtrent 0,0115 mm per 100 mm lengde for hver 100 grader Celsius med temperaturøkning. På et 25 mm skaft som er omtrent 0,029 mm, bredere enn et helt IT7-bånd. Et varmt skaft glir langt lettere inn i et kaldt hus enn tegningen antyder, og et ledd som føltes rett på en kald benk kan miste grepet når maskinen når arbeidstemperatur.
Rundhet og avsmalning
En trelappet boring kan rapportere en perfekt diameter når den måles over to punkter mens den oppfører seg som en interferenspasning under bruk. Kontroller rundheten i tre posisjoner og hold avsmalningen inne i et lagersete til en brøkdel av diametertoleransen.
Overflatefinish og belegg
Interferens måles over toppene på to overflater. Slipemerker og vendetopper flater ut under pressing, slik at en grov aksel mister omtrent en til to tusendels millimeter effektivt grep. Plating og maling på en husboring beveger seg den andre veien og må legges til den nominelle størrelsen før passformen beregnes.
Måleforhold
Grenser og tilpasninger forutsetter 20 grader Celsius og et kalibrert instrument. Et mikrometer som holdes på en varm del, en skyvelære klemt med tungt tommeltrykk, eller et butikkgulv som svinger tjue grader mellom skift kan alle kassere en helt god komponent.
Monteringsmetode
En skjøt som trenger ti tonn pressekraft på papir kan trenge en hydraulisk presse, en induksjonsvarmer eller krympepasning i praksis. Hvis det eneste tilgjengelige verktøyet er en dødslagshammer, reduser interferensen før produksjonen starter i stedet for etter det første sprukkede huset.
Hvordan spesifisere en tilpasning uten omarbeid
- Fest nominell størrelse fra funksjonskravet, ikke fra nærmeste lagerbar.
- Bestem lastretningen for hver del og identifiser hvilken komponent som roterer i forhold til lasten.
- Velg passformen først: klaring for bevegelse, overgang for plassering, interferens for et permanent grep.
- Bruk hullgrunnlaget og skriv hullet som H pluss karakteren som samsvarer med den nødvendige nøyaktigheten, vanligvis H7 eller H8.
- Velg akselbokstaven som gir klaringen eller interferensen du ønsker, og skriv deretter ut begge grensene i millimeter.
- Sjekk tallene mot temperatur, beleggtykkelse og tilgjengelig monteringsverktøy før du slipper tegningen.
- Angi målemetode og temperatur på tegningen når båndet er stramt.
Å skrive begge grensene eksplisitt er det trinnet som oftest hoppes over, og det er det som sparer mest penger, fordi det fjerner ethvert argument om hva H7 betyr for den aktuelle diameteren.
Hvor disse valgene dukker opp i ekte utstyr
Generell roterende støtte, fra pumper og vifter til små girkasser, kjører vanligvis et dypt sporkulelager på et akselsete i området j5 til k6 og et hus i H7 eller J7, med den tettere siden plassert på hvilken ring som bærer den roterende belastningen.
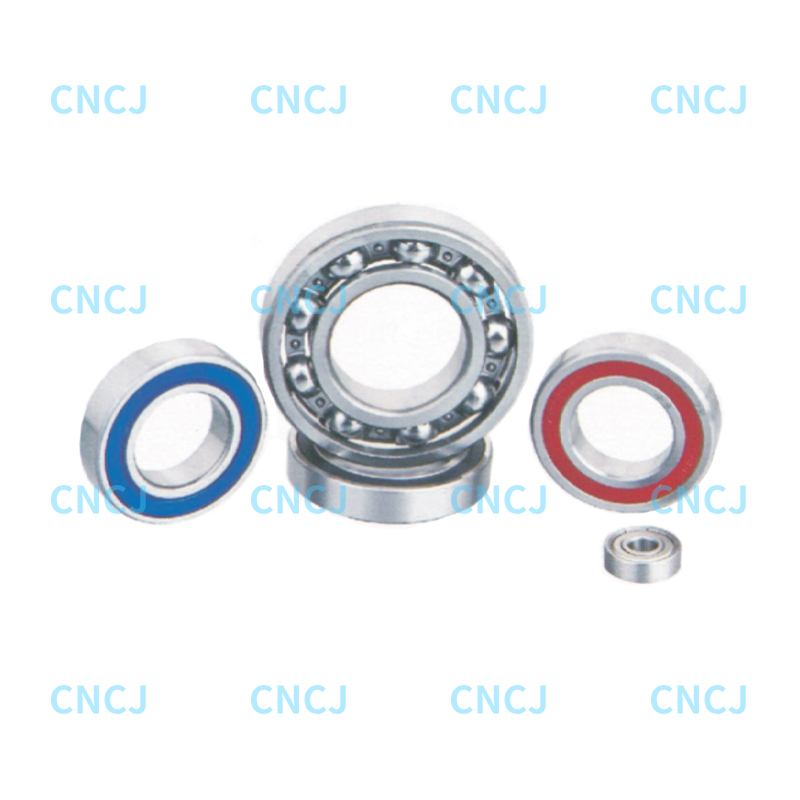 Dype sporkulelager for generell roterende støtte Enkle lagre med høy belastningskapasitet og lavfriksjon for pumper, vifter og girkasser, med 42- og 43-serier i flere spesifikasjoner. Se produkt →
Utstyr som må holde seg stabilt under kombinert radiell og aksial belastning, som kompaktdrev, transportørruller og styrede kjøretøyer, bruker ofte et dobbeltradslager med begge ringene sitter fastere. Her må passformen og den innvendige klaringen avstemmes sammen, fordi for mye klem på begge ringene fjerner løpeklaringen som holder støy og vibrasjoner lav.
Dobbeltrad kulelager for kombinert radial og aksial belastning Dobbeltrads vinkelkontaktlagre tar radiell og to-retnings aksial belastning, gir høy stivhet og passer til nav, presisjonsmaskineri og fastsittende arrangementer. Se produkt → kl Ningbo Wanshun Peiling , toleransespørsmålene vi mottar fra maskinbyggere involverer nesten alltid et sete kopiert fra en eldre tegning uten å kontrollere lastretningen eller driftstemperaturen på nytt.
Holde toleransebeslutninger enkle
Skaft- og hulltoleranse er et lite regnestykke med stor effekt på påliteligheten. Forankre sonen på hullet, velg passform fra jobben skjøten skal gjøre, og skriv begge grensene slik at butikken, kontrolløren og kjøperen leser de samme tallene. Når et ledd må jobbe varmt, sitte på et tynt ringlager eller bære tung belastning, behandle passformen og den innvendige klaringen som én avgjørelse i stedet for to, for i bruk oppfører de seg slik.