Et H7-hull og et p6-skaft med en nominell størrelse på 25 mm gir deg mellom 1 og 35 mikron interferens. Det enkeltnummeret, ikke bokstavparet som er skrevet på tegningen, avgjør om et girnav holder under dreiemoment eller begynner å spinne på akselen etter den første oppvarmingssyklusen. Et trykktilpasningstoleransediagram finnes for å hjelpe deg med å finne dette tallet raskt og pålitelig.
Konklusjonen først: les diagrammet for interferensområdet, test deretter området mot belastning, materiale og arbeidstemperatur. Diagrammer feiler sjelden alene. Tilpasninger mislykkes når noen kopierer en H7/p6-lapp fra en gammel tegning og legger den på et tynnvegget aluminiumshus som kjører på 90 C.
Hva en Press Fit Tolerance Chart faktisk inneholder
Et standarddiagram, enten det følger ISO 286 eller det eldre ANSI B4.2-systemet, er bygget opp av fire datastykker:
- Nominell størrelse bånd, for eksempel 18 til 30 mm eller 30 til 50 mm. Grensene endres ved hver bandgrense, så bandet betyr like mye som bokstaven.
- Toleranseklassebrev. Store bokstaver beskriver hull som H, K, N, P og S, mens små bokstaver beskriver aksler som h, k, n, p og s.
- Toleransekarakternummer. Tallet er IT-karakteren, og det setter bredden på toleransesonen. Ved 25 mm spenner IT6 13 mikron og IT7 spenner 21 mikron.
- Avvik i mikron, målt fra nominell eller null linje. Det øvre avviket sitter over linjen, det nedre avviket under det.
Hva diagrammet utelater er like viktig. Den forutsetter en referansetemperatur på 20 C, rene overflater og runde, stive deler. Rundhetsfeil, overflateruhet, pletteringstykkelse og termisk ekspansjon under bruk sitter alle utenfor bordet, og hver av dem kan forskyve en skjøt med mer enn hele toleransebredden som er trykt på siden.
Hvordan lese interferens rett fra kartet
Ta en 25 mm nominell skjøt med et H7-hull og en p6-aksel. Diagrammet viser disse avvikene:
- H7-hull: 0 til 21 mikron, så boringen måler 25.000 til 25.021 mm
- p6 aksel: 22 til 35 mikron, så skaftet måler 25,022 til 25,035 mm
Minimum interferens er den minste akselen minus det største hullet: 25,022 minus 25,021 tilsvarer 0,001 mm, eller 1 mikron. Maksimal interferens er den største akselen minus det minste hullet: 25.035 minus 25.000 tilsvarer 0,035 mm, eller 35 mikron.
At 1 mikron gulv er det svake punktet til H7/p6. En litt oval boring, en grad på blyfasingen eller en aksel som går 5 C varmere enn huset kan slette den helt. H7/p6 passer til moderat dreiemoment i stive ståldeler montert én gang. Når reell holdekraft er nødvendig, flytt opp bokstavsekvensen til r6 eller s6 og godta den høyere monteringskraften som følger med.
Press Fit Tolerance Chart Verdier ved 25 mm nominell størrelse
Tabellen nedenfor viser kombinasjonene som oftest er hentet fra et presspasningstoleransediagram i 18 til 30 mm-båndet. Interferens beregnes på samme måte som eksemplet ovenfor, og negative verdier betyr at det gjenstår klaring etter montering.
Interferensområder beregnet fra ISO 286-avvik for en 25 mm nominell diameter; negative tall indikerer klarering. | Fit | Hullgrenser (mikron) | Akselgrenser (mikron) | Interferens (mikron) | Typisk bruk |
| H7/p6 | 21/0 | 35/22 | 1 til 35 | Stålnav på stålaksel, moderat dreiemoment |
| H7/r6 | 21/0 | 41/28 | 7 til 41 | Høyere dreiemoment, ingen reverseringsbelastning |
| H7/s6 | 21/0 | 48/35 | 14 til 48 | Permanente skjøter og tykkere nav |
| H7/n6 | 21/0 | 28/15 | -6 til 28 | Lokaliseringspassform, hovedsakelig overgang |
| H7/k6 | 21/0 | 15/2 | -19 til 15 | Lysinterferens, deler kan skilles |
| H7/h6 | 21/0 | 0 / -13 | -21 til -13 | Klaring for glidning eller enkel montering |
| P7/h6 | -14 / -35 | 0 / -13 | 1 til 35 | Akselbasert versjon av H7/p6 |
To rader fortjener en ny titt. For det første beskrives H7/k6 ofte som en presspasning i verksteder, men minimumsresultatet er 19 mikron klaring, noe som gjør den til en overgangspasning som fortsatt kan skli ved lavt dreiemoment. For det andre produserer P7/h6 det samme interferensområdet som H7/p6 mens akselen holdes på et fast h-avvik, noe som er nyttig når en jordaksel bærer flere nav.
Hullbasis eller akselgrunnlag: Hvilket system diagrammet er bygget på
De fleste diagrammer er trykt på hullbasis, noe som betyr at hullet holder et fast H-avvik og akselbokstaven gjør jobben. Det passer for produksjonen fordi rømme-, bore- og boreverktøy er lettere å holde i én fast størrelse enn å justere for hver skjøt på tegningen.
Akselbasis snur logikken: akselen forblir ved h og hullbokstaven endres. Begge systemene kan levere identisk interferens, så valget er vanligvis drevet av hvilken del som er billigere å bearbeide til en kontrollert størrelse over hele enheten.
Hva du bør sjekke før du forplikter deg til en passform
- Last og dreiemoment. Interferens må overføre dreiemomentet gjennom friksjon alene, og det nødvendige kontakttrykket stiger med dreiemomentet mens det faller med leddlengde og diameter.
- Material par. En stålaksel i et aluminium- eller støpejernsnav oppfører seg annerledes enn stål på stål, fordi det mykere materialet gir etter tidligere og beveger seg mer med varme.
- Veggtykkelse. Tynne nav forvrenges innover under pressing, noe som reduserer den effektive interferensen og kan ovalisere boringen.
- Arbeidstemperatur. Stål ekspanderer ca. 11,5 mikrostrain per grad C og aluminium ca. 23. En 60 C stigning i et aluminiumsnav presset på en stålaksel kan forbruke omtrent 17 mikron interferens ved 25 mm.
- Monteringsmetode. En hydraulisk presse, en induksjonsvarmer eller en fryser krymper tolererer forskjellige interferensnivåer, og termisk montering tillater alltid mer interferens enn kaldpressing.
Lager passer Bruk de samme reglene med forskjellige tall
Lagre er der et presspasningstoleransediagram møter ekte produksjon, fordi en lagerring allerede er laget til sin egen toleranse. Et 25 mm dypt sporkulelager i normal presisjonsklasse har et boreavvik på 0 til minus 10 mikron, ikke 0 til minus 21 som et generelt H7-hull. Skjøten må derfor beregnes mellom akselavviket og lagerboringsavviket.
 Dype sporkulelager for presisjonsroterende utstyr Gjennomgå dype sporkulelagre for tilpasningsberegninger i motorer, biler, landbruksmaskiner og maskinverktøy, med forespørsel og relaterte seriekoblinger. Se produkt →
En k5-aksel på 25 mm måler 2 til 11 mikron. Mot en boring på 0 til minus 10 mikron lander skjøten mellom 2 og 21 mikron interferens, som er en lett og pålitelig presspasning for en roterende indre ring under normal belastning. Hussiden oppfører seg annerledes: en H7-boring etterlater vanligvis en liten klaring, og den klaringen er tilsiktet, siden en ikke-lokaliserende ytre ring må være fri til å krype litt når akselen vokser med varme.
Ringpasninger samhandler også med lagergeometri på en måte som et vanlig nav aldri gjør. På en solid stålaksel krymper en interferenspasning intern klaring med omtrent 70 til 80 prosent av interferensverdien, så en 20 mikron passform fjerner ca. 15 mikron klaring. Dette er grunnen til at et lager som roterer fritt på benken kan føles stramt når det først sitter, og hvorfor temaet intern klaring og forhåndsbelastning hører til ved siden av passformen på ethvert ingeniørbord.
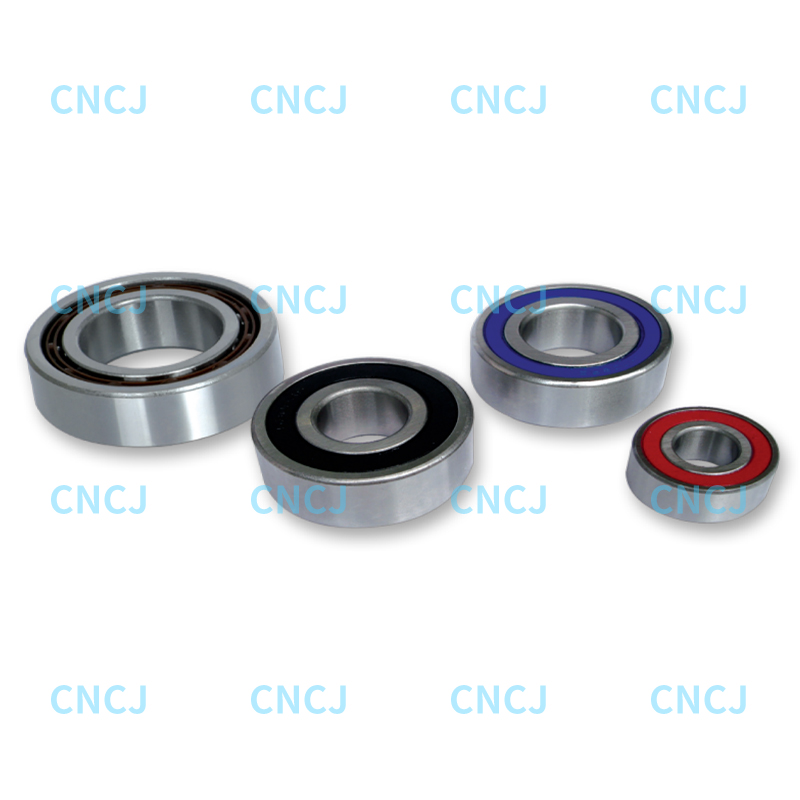 32 og 33-serien doble rader vinkelkontaktkulelager Høystive 32- og 33-serielagre håndterer radielle og aksiale belastninger i maskinverktøy og girkasser; bekreft at aksel og hus passer for å unngå forspenning. Se produkt →
Dobbeltrads vinkelkontaktdesign reagerer på samme måte, og effekten forenes når to rader deler samme ring. En tett passform som var akseptabel for en enkelt rad kan presse en dobbeltradsenhet inn i forspenning og øke driftstemperaturen, så toleransene for aksel og hus bør bekreftes før lageret bestilles i stedet for etter den første prøvekjøringen.
Vanlige pressetilpasningsproblemer og deres årsaker
- Skaping og rifter under pressing, vanligvis på grunn av overflateruhet, utilstrekkelig smøremiddel eller manglende blyavfasning.
- Plating overraskelser. Hard krom eller nikkel legger til omtrent 5 til 20 mikron per overflate, så et skaft som var innenfor toleranse før plettering gjør en presspasning til en syltetøy.
- Mistet interferens i tjenesten, forårsaket av differensiell termisk ekspansjon, kryp og lokal ettergivelse, med aluminiumsnav som de vanlige ofrene.
- Målefeil. Et mikrometer eller boremåler kalibrert ved 20 C leser en del målt ved 30 C omtrent 3 mikron liten på en 25 mm stålaksel, som er nok til å snu en marginal passform.
Spesifisere og inspisere passformen på butikkgulvet
Skriv både klassen og det forventede resultatet på tegningen: en H7/p6-seddel pluss det beregnede interferensområdet på 1 til 35 mikron overlater ingenting til tolkning. Der skjøten er sikkerhetsrelatert, legg til en merknad om at utskyvningskraften til en prøveenhet må verifiseres.
Inspeksjon bør skje ved en stabil temperatur, med et mikrometer på akselen og en luftmåler eller boremåler på huset, med rundhet kontrollert i to plan. Smør før pressing, hold pressslaget sakte og firkantet, og behandle en fuge som allerede er presset to ganger som en svekket fuge i stedet for en gjenbrukbar.
Spørsmål om trykktilpasningstoleransediagram
Hvilken toleranse brukes for en presspasning?
Det er ingen enkelt verdi. Ved 25 mm nominell størrelse gir H7/p6 1 til 35 mikron interferens og H7/s6 gir 14 til 48 mikron. Lagerboringer følger sine egne klassetoleranser, så disse skjøtene beregnes separat.
Hvor mye interferens er nødvendig?
Nok til å bære dreiemomentet ved friksjon, pluss margin for temperatur- og rundhetstap. Lett maskineri bruker vanligvis 5 til 20 mikron ved 25 mm, mens tunge industrielle ledd ofte går over 30 mikron.
Hvorfor mislykkes en pressetilpasning selv når diagrammet ble fulgt?
Fordi diagrammet beskriver ideelle runde, rene deler ved 20 C. Platetykkelse, ovalitet, termisk vekst og gjentatt montering er de vanlige årsakene til at en korrekt diagramverdi fortsatt gir en løs eller fast skjøt.
Behandle pressetilpasningstoleransediagrammet som starten på en beslutning i stedet for selve beslutningen. Velg størrelsesbåndet, les interferensområdet, trekk fra hvilken temperatur, overflatetilstand og veggtykkelse som vil ta bort, og først deretter forplikte passformen til tegningen. I roterende utstyr må ringen og den innvendige klaringen velges sammen, fordi den sammenkoblingen avgjør om en maskin går stille i årevis eller går tilbake til verkstedet for omarbeid.