En inspektør mikrofoner et 30 mm skaft på 30,018 mm. Tegningen tilsier 30 mm nominelt, og spørsmålet på benken er om delen sendes eller går i avfallsbeholderen. En metrisk toleransetabell svarer på det i sekunder, men bare når tre innganger mates til den i riktig rekkefølge: det nominelle størrelsesbåndet, bokstaven for grunnleggende avvik og toleransegraden. Ta en av de feil og en perfekt brukbar aksel blir skrotet mens en genuint løs skjøt fortsatt når montering. Tabellen er ikke komplisert. Lesingen av den er der ting går galt.
Det korte svaret først. Hver verdi i en metrisk toleransetabell er en båndbredde i mikron, ikke et pluss eller minus tall i millimeter. En 30 mm IT7-boring tillates 21 mikron størrelsesvariasjon, som er 0,021 mm. Å behandle de 21 som millimeter, eller halvere den til pluss eller minus 10,5 mikron, er de to feilene vi ser oftest på innkommende inspeksjonsrapporter.
De tre inngangene bak hver metrisk toleransetabell
ISO 286 definerer systemet. Del 1 angir toleransegradene, og del 2 viser grenseavvikene for aksler og hull opp til 3150 mm. ANSI B4.1 dekker tommerekvivalenten ved å bruke tusendeler av en tomme, så en tegning som siterer begge systemene i samme notat vil ikke stemme med seg selv. Velg en og bli med den gjennom hele toleransekjeden.
Nominell størrelse er den første inngangen. Toleranseverdier trer inn i band, og bandgrensene betyr mer enn folk flest forventer. En 30 mm-funksjon tilhører området over 18 til 30 mm, mens en 30,5 mm-funksjon allerede har flyttet inn i området over 30 til 50 mm, hvor den tillatte variasjonen er bredere.
Bokstaven er den andre inngangen. Små bokstaver beskriver skaft, store bokstaver beskriver hull. Bokstaven fikserer hvor toleransesonen sitter i forhold til nulllinjen, som er den nominelle størrelsen i seg selv, og den posisjonen avgjør om skjøten slipper eller griper.
Karakteren er det tredje innspillet. IT-karakterer går fra IT1 til IT18, og jo høyere tall, jo bredere bånd.
ISO 286 grunnleggende toleranser i mikron for vanlige IT-kvaliteter. De samme verdiene gjelder for aksler og hull innenfor samme nominelle bånd, så det er kun avviksbokstaven som avgjør om en skjøt slipper eller griper. | Nominell diameter (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| Over 3 til 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| Over 6 til 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| Over 10 til 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| Over 18 til 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| Over 30 til 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| Over 50 til 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| Over 80 til 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Les nå en ekte sak. En 30 mm boring til H7 sitter i over 18 opp til 30 mm båndet. H er et hull med lavere avvik på null, så boringen kan måle alt fra 30.000 til 30.021 mm. En matchende aksel til k6 i samme bånd går fra 30.002 til 30.015 mm. Skjøten er en overgangspasning med opptil 19 mikron klaring eller 15 mikron interferens, og det er hele historien om paret.
IT-karakterer: Hva hvert trinn faktisk kjøper
Hvert trinn i karakterserien er omtrent 1,6 ganger bredere enn det over det, noe som betyr at presisjon blir dyrt raskt. På en 50 mm boring tillater IT8 39 mikron og kommer vanligvis fra en dreiebenk eller et anstendig maskineringssenter. IT6 tillater 16 mikron og betyr normalt sliping, ofte med en fikstur og et ekstra inspeksjonspass.
Å matche karakteren til jobben holder kostnadene under kontroll. IT5 og IT6 hører hjemme på målemaster, spindeltapper og presisjonslagerseter. IT7 dekker de fleste lagerhus, girkasseboringer og hydrauliske boringer. IT8 dresspresspasninger som bare trenger å holde seg tette, og IT9 til IT11 er akseptable for å lokalisere funksjoner som aldri bærer last.
En sjekk som forhindrer argumenter senere: legg til de to komponenttoleransene til måleusikkerheten og sammenlign totalen med klaringsvinduet skjøten faktisk trenger. Hvis summen er større enn vinduet, vil ingen inspeksjonsplan redde designet.
Skaft og hull passer: Lese bokstavene riktig
Skaftavvik fra a til g sitter under nulllinjen, så de klarer alltid det matchende hullet. Bokstaven h setter det øvre avviket til null, så akselen er aldri større enn nominell. Bokstavene j og k og m og n danner overgangssoner, og p til og med zc sitter over nulllinjen som interferens. Hull følger samme logikk med store bokstaver, og mønsteret speiler: A til G klar, H sitter ved eller over nominell, J til N overgang, P til ZC interferens.
Hullgrunnlag, skrevet med stor H, er standard i de fleste maskindesign fordi et rømmet eller boret hull er lettere å holde og en aksel kan slipes for å passe det. Akselbasis, med liten h, vises når ferdig aksellager eller en kjøpt aksel må pares med flere forskjellige boringer.
Klaring og interferensområder for en 30 mm nominell skjøt, beregnet fra ISO 286 grenseavvik. Negative verdier er interferens, positive verdier er klaring. | Fit | Type | Rekkevidde på 30 mm (mikron) | Typisk bruk |
| H7/g6 | Glidende | 7 til 41 klaring | Lokalisering av ringer og føringer som trenger aksial flyte |
| H7/h6 | Lokasjonsklarering | 0 til 34 klaring | Skjøter som må skilles for hånd |
| H7/k6 | Overgang | 19 klarering til 15 interferens | Lagerseter under lett belastning, pluggplassering |
| H7/n6 | Overgang | 6 klaring til 28 interferens | Semi-permanente skjøter, lett presspasning |
| H7/p6 | Interferens | 1 til 35 interferens | Lager indre ringer under normal til stor belastning |
| H7/s6 | Tvunget | 14 til 48 interferens | Kraftig sjokkbelastning, trenger oppvarming eller en presse |
Fra bord til lagersete
Regelen som bestemmer de fleste lagertilpasninger er lastretning. Hvis lasten roterer i forhold til den indre ringen, trenger den indre ringen interferens på akselen og den ytre ringen skal sitte med en liten klaring i huset. Hvis den ytre ringen bærer den roterende lasten, som i et hjulnav, byttes tallene og huset får forstyrrelsen.
I praksis dekker en aksel i k5 eller k6 normal belastning, mens m5 eller m6 passer tyngre. En stasjonær ytre ring går vanligvis i et H7- eller J7-hus. Når den ytre ringen roterer, blir K7 eller M7 det tryggere utgangspunktet, og boringen avsluttes ofte med sliping etter at huset er satt sammen for å holde rundheten i sjakk. Modellvalg fortjener samme omsorg som selve passformen, og denne veiledningen videre valg av lagermodell går gjennom belastnings- og fartsspørsmålene som kommer før toleransekallet.
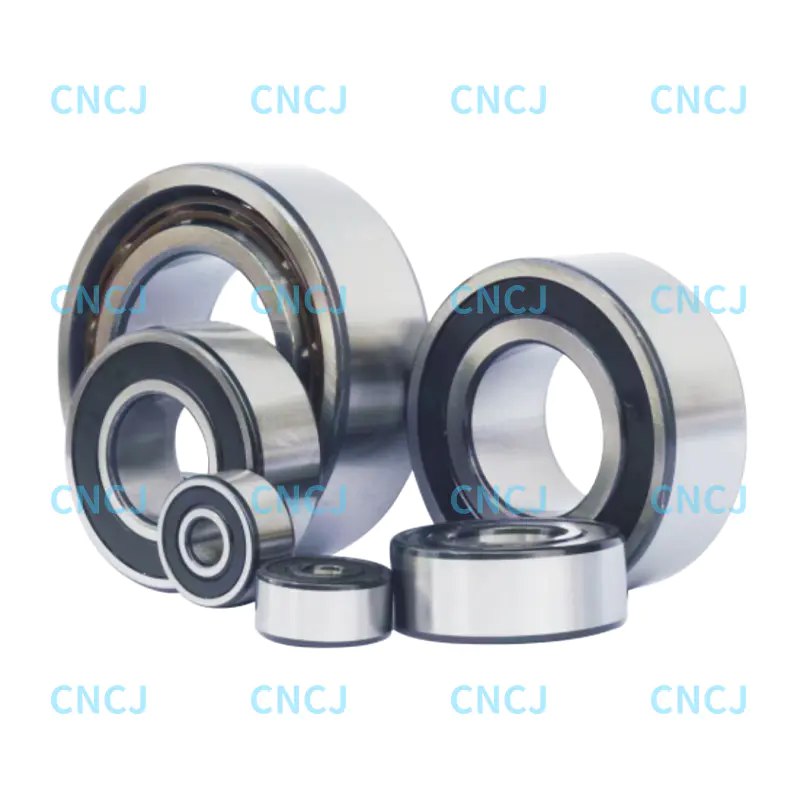 32 og 33-serien doble rader vinkelkontaktkulelager Etter tilpasning av aksel og hus passer disse dobbeltrads vinkelkontaktlagrene kombinerte radielle og aksiale belastninger; 32-serien tilbyr større aksial kapasitet. Se produkt →
Boligmateriell endrer også svaret. Aluminium ekspanderer med omtrent 23 mikron per meter per grad Celsius mot 11 til 12 for stål, så et aluminiumshus som er riktig på benken kan miste grepet ved driftstemperatur. I disse applikasjonene må den første passformen være tettere, eller huset trenger en stålinnsats.
Tilpasning, klaring og forhåndsinnlasting: Hva tabellen ikke viser
En interferenspasning stjeler en del av lagerets indre klaring. Som en arbeidsregel konverteres omtrent 70 til 80 prosent av den diametrale interferensen til redusert radiell indre klaring, og andelen stiger på tynnveggede ringer og hule aksler. Et k6-sete på en 30 mm boring kan derfor bruke 10 til 12 mikron klaring før maskinen noen gang går.
ISO 5753-grupper som CN og C3 eksisterer nettopp av denne grunn. Klareringsgruppen bør velges etter at passformen er beregnet, ikke før, fordi et lager som starter i den lave enden av CN og mister 11 mikron til passformen, kan ende opp med forhåndsbelastning og går varmt. Forhåndslastede arrangementer fortjener også et verifiseringstrinn, vanligvis en momentkontroll på den sammensatte akselen eller en temperaturstigningsmåling under en kort innkjøring.
 52- og 53-serien doble rader vinkelkontaktkulelager Når klaringsgrupper og kjørestøy betyr noe, tilbyr disse dobbeltrads vinkelkontaktlagrene tetnings- og smørealternativer for spindler, vindkraft, hjulnav og pumper. Se produkt →
Der monteringen forventes å kjøre med hastighet, påvirker passformen også støy. Et sete som er for løst lar ringen krype, og kryp viser seg som en lavfrekvent rumling lenge før synlig slitasje vises.
Hvor bordet stopper og delen begynner
Temperaturen er den første blindsonen. Stål vokser omtrent 11,5 mikron per meter for hver grad Celsius. En 100 mm stålboring målt ved 30 grader Celsius i stedet for 20 graders referanse er omtrent 11,5 mikron større enn dens sertifiserte størrelse, og i båndet på over 80 til 120 mm er en IT7-toleranse bare 35 mikron bred, slik at drift alene spiser en tredjedel av kvoten.
Måleusikkerhet er den andre. Et godt håndmikrometer holder pluss eller minus 2 mikron på en kontrollert del med en dyktig operatør, og når målerkalibrering, deltemperatur og teknikk er lagt til, er 4 til 6 mikron et realistisk tall. Det tallet må sitte innenfor toleransebåndet, ikke ved siden av det.
 Deep Groove Kulelager fra Ningbo Wanshun Bearing For å kontrollere rundhet, overflatefinish og presspasningsforhold, gir dette dype sporkulelagerproduktet forespørsler og tilbudstilgang. Se produkt →
Geometri er den tredje. Størrelsestabeller sier ingenting om rundhet, sylindrisitet, avsmalning eller overflatefinish. En tre-fliket boring kan bestå en topunkts mikrometerkontroll og fortsatt gi en passform som skrangler eller griper seg. Presspasninger ønsker generelt en overflatefinish under ca. 0,4 mikron Ra, fordi en grovere overflate skjærer seg under montering og gir stille tilbake deler av interferensen du beregnet.
En praktisk sjekk før du godkjenner en passform
- Bekreft det nominelle båndet, standarden og enhetssystemet på begge tegningene før du sammenligner noen tall.
- Konverter tabellverdien fra mikron til millimeter og skriv de faktiske grensene på tegningen, ikke bare klassekoden.
- Identifiser om lasten roterer med den indre ringen eller den ytre ringen, og kontroller at interferensen er på den belastede ringen.
- Trekk det forventede klaringstapet fra den nødvendige interne klaringen, og bekreft deretter at klaringsgruppen fortsatt passer til applikasjonen.
- Bløtlegg delen til referansetemperaturen og kontroller måleutstyret, inkludert kalibrering, før du godtar eller avviser.
- Inspiser skjemaet og fullfør separat. Størrelsen alene beskriver ikke en passform.
Ingenting av dette gjør den metriske toleransetabellen upålitelig. Det betyr ganske enkelt at bordet gir deg størrelsesbåndet, og alt annet om skjøten kommer fra belastningsretning, temperatur, klaringstap og geometri. Vi bygger høy presisjon, lav støy dobbel rad vinkelkontakt kulelager og dype sporlagre mot de samme ISO 286-reglene, og toleransekjeden kontrolleres igjen ved montering i stedet for bare på tegnebrettet. Når en passform er kritisk, bygg en skjøt, mål monteringskraften og la delen bekrefte det tabellen forutså.